فرآیند تولیدبررسی ساختار متالورژیکی و فرآیند تولید نورد گرم (Hot Rolled Plate)
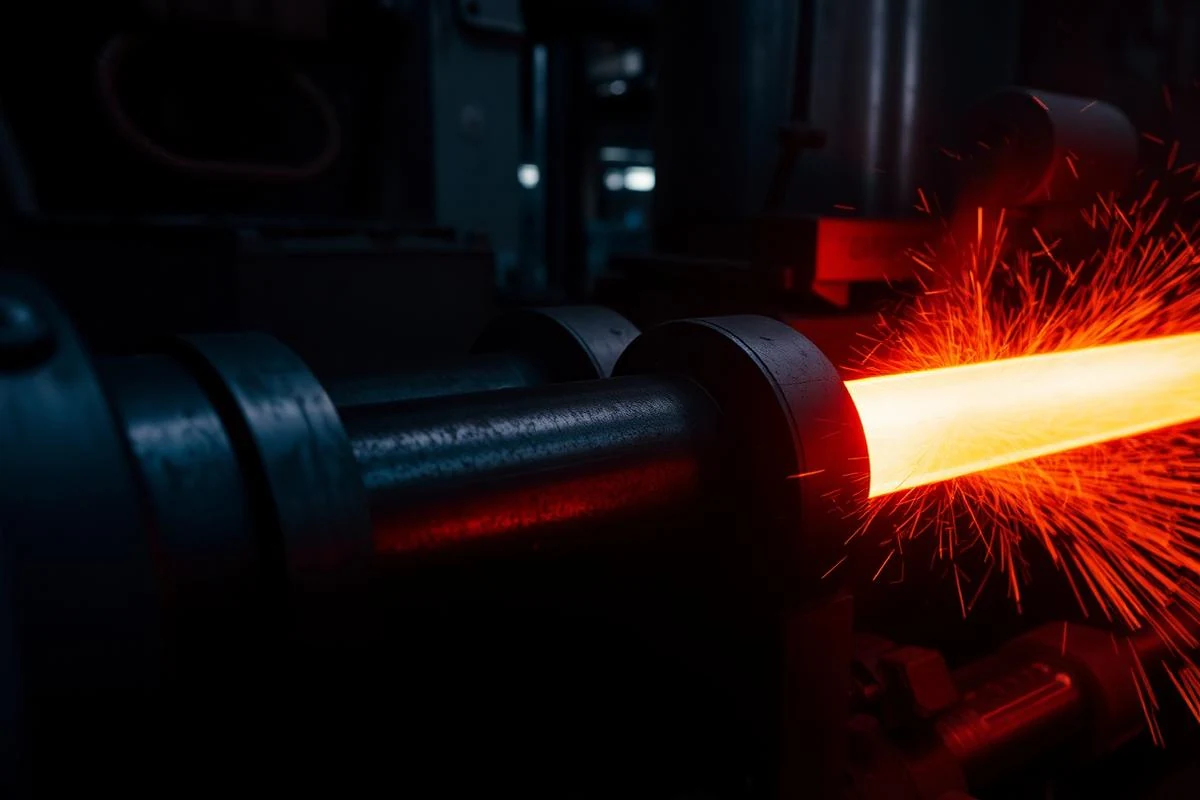
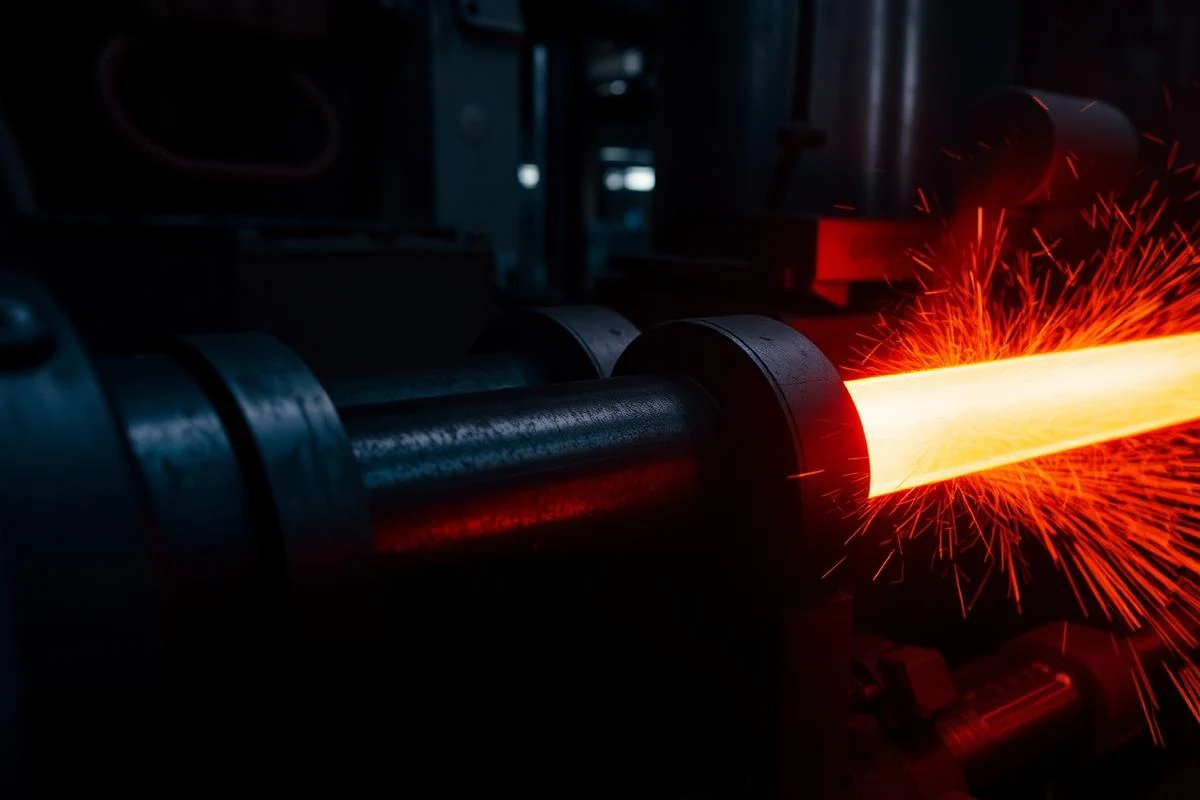
ورقهای نورد گرم (Hot Rolled Coil / Plate) پس از پیشگرمایش شمشهای تختال (Slab) در کورههای پیشگرم گامی تا دمای ۱۲۰۰ الی ۱۲۵۰ درجه سانتیگراد، از قفسههای نورد خشنکاری (Roughing Mill) و قفسههای نورد پیوسته نهایی (Finishing Mill) عبور میکنند. در این فرآیند، ضخامت تختال تحت فشار غلتکهای سنگین هیدرولیکی کاهش یافته و ساختار دانهبندی فریتی-پرلیتی یکنواختی تشکیل میگردد.
لایه اکسیدی مات روی سطح ورق موسوم به اسکیل (Mill Scale) در حین سرد شدن ورق در هوای آزاد تشکیل شده و به عنوان یک لایه محافظ اولیه در برابر اکسیداسیون عمل میکند. این ویژگی سبب نامگذاری تجاری این محصول به 'ورق سیاه' در بازار فولاد شده است.
در گرید ساختمانی ST37-2 (مطابق با استاندارد DIN 17100 و معادل S235JR در EN 10025-2)، درصد کربن کمتر از ۰.۱۷ درصد حفظ میشود تا قابلیت شکلپذیری عالی، خمکاری سرد، برش گیوتین و جوشپذیری بینقص فراهم آید. در مقابل، گرید صنعتی ST52-3 (معادل S355J2) حاوی منگنز بالاتر (تا ۱.۶٪) و عناصر میکروآلیاژی سیلیسیم است که تنش تسلیم را به بیش از ۳۵۵ مگاپاسکال ارتقا داده و مقاومت فوقالعادهای در برابر خستگی، بارهای دینامیکی و ارتعاشات سازهای ایجاد مینماید.
- کنترل دقیق ضخامت پوسته با سیستمهای ضخامتسنجی رادیواکتیو X-Ray در خطوط نورد
- ساختار ریزدانه متالوگرافی حاصل از نورد ترمومکانیکی کنترلشده
- تطابق ۱۰۰ درصدی با الزامات مبحث دهم مقررات ملی ساختمان و استاندارد AISC 360
مهندسی ساختدستورالعمل جامع جوشکاری، برشکاری و فرآوری کارگاهی
جوشکاری ورقهای ST37 با انواع روشهای متداول شامل جوشکاری قوس دستی با الکترود روکشدار (SMAW - E6013 و E7018)، جوشکاری تحت حفاظت گاز دیاکسید کربن (GMAW / MIG-MAG با سیم جوش ER70S-6) و جوشکاری اتوماتیک زیرپودری (SAW) بدون نیاز به پیشگرمایش در دمای بالاتر از ۵ درجه سانتیگراد انجام میشود.
برای ضخامتهای بالای ۲۵ میلیمتر در گرید ST52-3، بر اساس دستورالعمل استاندارد AWS D1.1 (Structural Welding Code - Steel)، پیشگرم کردن لبههای اتصال تا دمای ۱۰۰ الی ۱۵۰ درجه سانتیگراد الزامی است تا از تشکیل فازهای سخت مارتنزیتی ترد در ناحیه متاثر از حرارت جوش (HAZ) و ایجاد ترکهای سرد هیدروژنی جلوگیری به عمل آید.
در کارگاه مجهز آترین پولاد عاج در شهرک صنعتی مورچه خورت اصفهان، خدمات برشکاری CNC پلاسما، هواگاز چندنازله، شیتکردن رولها، پخزنی لبهها با دستگاههای پخزن اتوماتیک و پخ K و V جهت جوشهای نفوذی کامل بر اساس نقشههای اجرایی Tekla Structures و SolidWorks با بالاترین دقت میلیمتری ارائه میگردد.
- امکان برشکاری انواع ورق تا ضخامت ۵۰ میلیمتر با خطای کمتر از ۰.۵ میلیمتر
- پخزنی اتوماتیک لبههای جوش جهت اتصالات گیردار تیر به ستون و تیرورقها
- کنترل کیفیت جوش با آزمونهای غیرمخرب VT، UT و MT طبق استاندارد ASNT
کنترل کیفی و MTCاستانداردهای بینالمللی، کنترل کیفی و آزمونهای آزمایشگاهی
تمامی محمولههای ارسالی ورق سیاه شرکت آترین پولاد عاج دارای گواهینامه متالورژیکی معتبر کارخانه سازنده (Mill Test Certificate - MTC) مطابق با استاندارد EN 10204 Type 3.1 هستند. این گواهینامه شامل نتایج کامل آنالیز کوانتومتری عنصری، آزمون کشش تکمحوره (Tensile Test)، آزمون خمش سرد ۱۸۰ درجه و آزمون ضربه شارپی (Charpy V-Notch Test در دمای ۲۰- یا ۰ درجه سانتیگراد برای ST52-3) میباشد.
رواداریهای ضخامتی، عرضی، طولی و تختی سطح (Flatness) بر اساس استاندارد اروپایی EN 10029 کلاس A و B کنترل میگردد تا در هنگام مونتاژ تیرورقها هیچگونه انحراف زاویهای یا پیچیدگی مقطع رخ ندهد.
- صدور شناسنامه فنی و سرتیفیکیت رسمی همراه با بارنامه الکترونیک
- امکان بازرسی شخص ثالث (SGS، مهندسین مشاور و کارفرما) در مبدا انبار اصفهان
- تضمین عدم وجود عیوب تورق داخلی (Lamination) از طریق تست التراسونیک
انبارداری و لجستیکاصول انبارداری، محافظت سطحی و نگهداری در محیطهای کارگاهی
جهت جلوگیری از اکسیداسیون شدید و ایجاد زنگزدگیهای ورقهای عمیق (Pitting Corrosion)، ورقها باید در انبارهای مسقف و بر روی پالتهای چوبی مستحکم با حداقل فاصله ۱۵ سانتیمتر از کف زمین قرار گیرند.
ایجاد شیب جزئی (حدود ۲ تا ۳ درجه) در چیدمان شیتها مانع از تجمع آب و قطرات میعان روی ورقها میشود. در پروژههایی که ورقها برای مدت بیش از ۳ ماه در کارگاه روباز نگهداری میشوند، استفاده از پوششهای پرایمر موقت شاپ پرایمر (Shop Primer) توصیه میگردد.
راهنمای فرآوری کارگاهی، جوشکاری و برشکاری
دستورالعملهای استاندارد جهت حفظ کیفیت متالورژیکی در حین ساخت سازه
برشکاری پلاسما و لیزر
استفاده از گاز محافظ اکسیژن یا نیتروژن با سرعت برشی متناسب جهت پیشگیری از اعوجاج حرارتی لبههای ورق.
خمکاری سرد و گیوتین
حداقل شعاع خمش مجاز در گرید ST37 برابر با ۱.۵ برابر ضخامت ورق و در گرید ST52 برابر با ۲.۵ برابر ضخامت است.
سوراخکاری و پانچ
رعایت حداقل فاصله لب سوراخ تا لبه آزاد ورق برابر با ۱.۵ برابر قطر بولت مطابق الزامات مبحث دهم.